
 hu
Get Free Quote 

HDPE csőcsatlakozási módszerek: tompafúzió, elektrofúzió és átmenetek
Ipari hírek-A HDPE azért érdemelte ki helyét az elásott vízvezetékekben, csatornahálózatokban és ipari folyamatvezetékekben, mert szívós, rugalmas és vegyszerálló. Ezen előnyök mindegyike azonban az ízületektől függ. A jól elkészített fúziós csatlakozás erősebbé válik, mint maga a csőfal; egy rohanó lesz az első szivárgás, amelyről a visszatöltés után hall. A következőkben a HDPE csőcsatlakozási módszereket, a részleteket, amelyek eldöntik, hogy a kötés tart-e, és mi a teendő, ha a HDPE-nek találkoznia kell a PPR-vel, PVC-vel vagy fémmel. A jegyzetek saját gyártási és projekt tapasztalatainkra épülnek a Subannál, ahol 2003 óta gyártunk csöveket és idomokat.
Olvassa el a Pipe-t, mielőtt kiválaszt egy módszert
Három szám határoz meg szinte mindent a csatlakozásról: külső átmérő, DR (méretarány) és polietilén minőség. A DR a külső átmérő osztva a falvastagsággal, tehát az alacsonyabb DR vastagabb falat és magasabb nyomásosztályt jelent. A PE100-ban a DR 11 PN 16, DR 17 PN 10 és DR 26 PN 6 közelében landol vízszolgáltatás céljából. A falvastagság a fűtési és hűtési időket is meghatározza – egy 250 mm-es DR 17 csőnek sokkal több áztatási és hűtési időre van szüksége, mint egy 63 mm-es DR 11 hőcserélőnek ugyanabban az üzletben.
Igazítsa a módszert a mérethez és a helyszínhez. A tompahegesztés a legtöbb átmérőt lefedi durván 63 mm-től felfelé, a dugaszolóhegesztés 63 mm-ig kis furatokat is kezel, az elektrofúziós illesztések szoros árkokhoz és bekötésekhez, a mechanikus szerelvények pedig szervizvezetékeket és berendezések csatlakozásait szolgálják ki. Soha ne csökkentse a kötést csendben: ha egy kompressziós szerelvény egy PN 16-os vezetékre megy, magát a szerelvényt is erre kell minősíteni.
A négymagos HDPE csőcsatlakozási módszerek
Fenék fúzió
Az igásló módszer. Két csővéget négyzet alakúra nézünk, fűtőszerszámon körülbelül 200-220 Celsius fokra felmelegítjük, majd összenyomjuk és addig tartjuk, amíg dupla gyöngy nem képződik és lehűl. Helyesen végezve a kötés homogén – nincs tömítés, nincs bélés, nincs harmadik anyag, amely meghibásodna. Megfelelő fúziós gépre, tiszta körülményekre és a hűtési időt tiszteletben tartó személyzetre van szüksége.
Elektrofúzió
Az elektrofúziós szerelvény aljzatában egy ellenállástekercs található. A fúziós doboz meghatározott feszültséget és időt alkalmaz, egy testté olvasztja az illesztőfuratot és a csőfelületet. Ez a legjobb választás ott, ahol a fúziós gép nem fér el, a hüvelyek javításához és a meglévő vezetékekbe való kötéshez. A felület előkészítése itt fontosabb, mint bárhol máshol: kaparjon, tisztítsa és jelölje meg, mielőtt energizál.
Socket fúzió
Kis átmérőknél egy kézi fűtőszerszám dugasz- és hüvelyhüvellyel egyszerre melegíti a csővéget és az idomcsatlakozót. Kb. 63 mm-ig gyors, olcsó és megbízható, ami gyakori a szervizvezetékeken, az öntözésnél és a kis furatú elosztásnál.
Mechanikus és kompressziós szerelvények
A kompressziós szerelvények egy betétmerevítőn és egy elasztomer tömítésen alapulnak, míg a karimás adapterek HDPE-t csavaroznak a szivattyúkhoz, szelepekhez és más anyagokhoz. Gyorsak és leszerelhetők, de más anyagot visznek be a vezetékbe, és általában alacsonyabb besorolásúak, mint a cső. Használja őket ott, ahol minősítésük, nem pedig kényelmük lehetővé teszi.
| módszer | Tipikus átmérő | Nyomásképesség | A legjobban használható |
|---|---|---|---|
| Fenék fúzió | 63 mm és nagyobb | Teljes cső minősítés | Hálózati, erőhálózati, hosszú futások |
| Elektrofúzió | 20-800 mm | A szerelvény teljes minősítése | Szűk árkok, javítások, bekötések |
| Socket fúzió | 20-63 mm | A szerelvény teljes minősítése | Kis fúrt víz és öntözés |
| Tömörítés | 20-63 mm | Általában a cső névleges értéke alatt van | Szervizvonalak, mérőórák, ideiglenes munka |
| Karimás adapter | Bármelyik, megfelelő csappal | A tömítéstől és a csavarozástól függ | Szivattyúterek, szelepek, berendezések |
Egy praktikus Butt Fusion szekvencia
Az ötvenéves együttműködés és a visszahívás közötti különbség általában egy maroknyi szokáson múlik. Egy munkasor így néz ki:
- Rögzítse mindkét végét, ellenőrizze az igazítást, és tisztítsa meg a csövet szennyeződéstől, olajtól és víztől.
- Mindkét végét fordítsa úgy, hogy a forgácsok folytonosak legyenek, a lapok pedig négyzet alakúak legyenek.
- Hozza össze a végeket, és ellenőrizze a rést és az eltolást; a látható eltérés azt jelenti, hogy melegítés előtt újra kell rögzíteni.
- Melegítse a minőséghez és a falvastagsághoz megadott hőmérsékleten, és várja meg, amíg a gyöngy eléri a kívánt méretet.
- Húzza ki a fűtőtestet és zárja le a végeit a gépgyártó által megadott nyitott időn belül - habozzon, és a felület oxidálódik.
- Építse meg a fugaperemet a megadott nyomáson, majd hagyja békén.
- Nyomás alatt hűtsük – alapszabály szerint falvastagság milliméterenként legalább egy perccel, hideg időben hosszabb ideig.
- Vizsgálja meg a gyöngyöt: egyenletes, mindkét oldalon átgördült, üregektől mentes és látható illesztési vonal nélkül.
Ahol a HDPE-csatlakozások általában meghibásodnak
- Kosz, nedvesség vagy olajréteg a felmelegedett felületen, ami a rideg hideg hézag leggyakoribb oka.
- A fűtőelem hőmérséklete az ablakon kívül, vagy az illesztések között meg nem tisztított fűtőlemez.
- Nem illeszkedik a DR vagy a falvastagság két csatlakoztatott cső között.
- A hűtés leállt, mert a lövészárok legénysége vár.
- A nyomóanyák túlfeszítve, széthasadt a bélés, vagy a betét merevítője teljesen kimaradt.
- Nincs ráhagyás a termikus mozgásra, így egy eltemetett zsinór lehűlés közben ráhúzza a mechanikus kötést.
HDPE csatlakoztatása PPR-hez, PVC-hez és fémhez
Az átmeneteknél jelentkezik a legtöbb szivárgás, egyszerűen azért, mert két különböző merevségű, tágulási és hőmérsékleti határértékkel rendelkező anyag találkozik egy helyen. A három megbízható opció a karimás adapter (a legmasszívabb és leginkább szervizelhető), a menetes átmenet fém vagy megerősített műanyag menettel és egy kompressziós adapter kisebb szervizvonalakhoz. Bármelyiket is választja, támassza meg a csövet az átmenet mindkét oldalán, hogy a csatlakozás soha ne viseljen hajlító terhelést.
HDPE - PPR a vízellátáson
Az elterjedt elrendezés HDPE szervizvezetéket visz be az épületbe, és PPR-re vált át a beltéri felszálló vezetékeknél és az elosztásnál, mert a PPR kezeli a meleg vizet, és a melegen olvadó kötések könnyen elkészíthetők egy üzemi helyiségben. Az átálláshoz egy erre a célra készített PE-PPR adapterre van szükség, nem pedig egy maroknyi nem illeszkedő menetre.
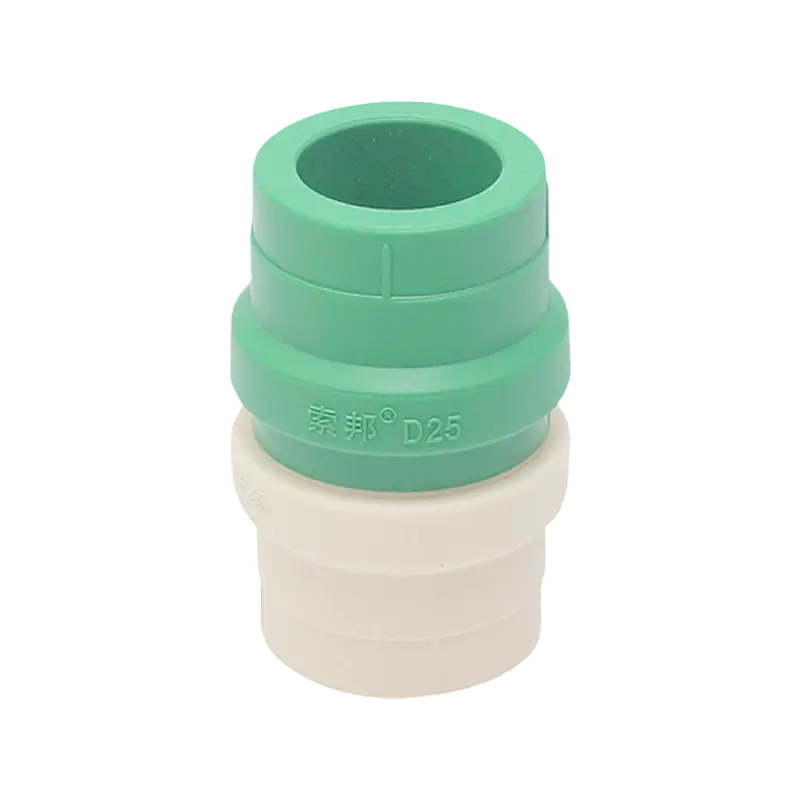 PPR-PE D25 csőadapter PE-PPR átmenetekhez D25-ös, melegen olvadó PPR-szerelvény a speciális PE-PPR-váltókhoz, a PE-vezetékekhez és a PPR-felszállókhoz méretezett. Termék megtekintése →
Méretezze az adaptert úgy, hogy illeszkedjen a PE szolgáltatási vonalhoz és a PPR felszállóhoz, és tartsa elérhetővé az átmenetet, ahol a specifikáció lehetővé teszi.
HDPE-ből PVC-be a vízelvezetésnél
A talaj alatt a HDPE talaj- és csatornavezetékek gyakran találkoznak egy PVC-csővel vagy ellenőrző kamrával az építési vonalnál. Az ebben a helyzetben lévő rugalmas csatlakozó elnyeli a kis szögkülönbségeket és a hőmozgást, és megkíméli a helyszíni csapatot attól, hogy két merev csövet próbáljon rávenni az oldószercementre.
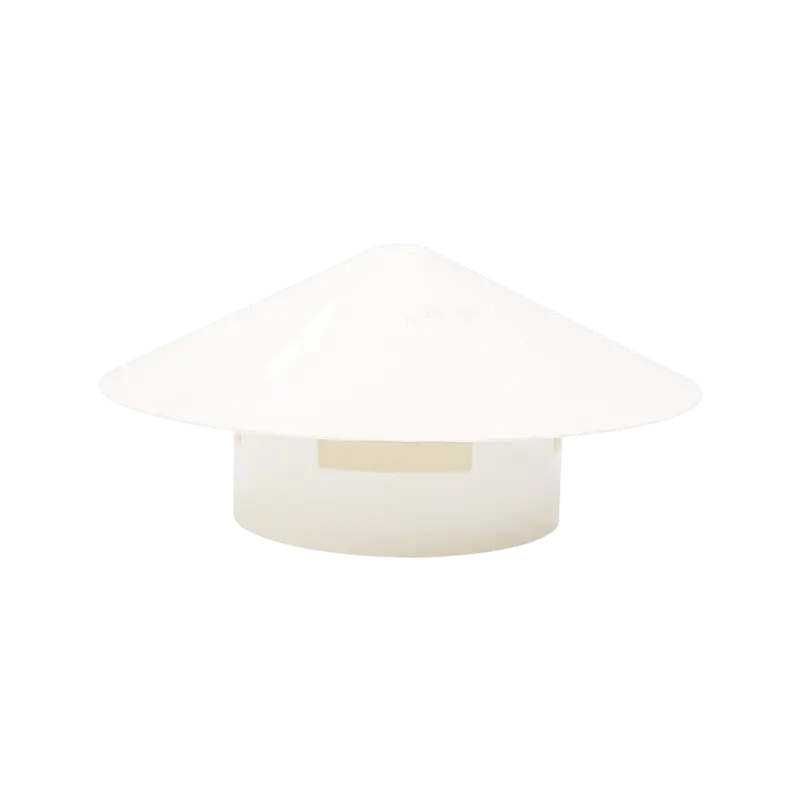 PVC forgatható, flexibilis egyenes könyökcsatlakozó vízelvezető csatlakozásokhoz Forgatható PVC vízelvezető csatlakozó D75, D110 és D160 kivitelben, amely rugalmasan illeszkedik ott, ahol a HDPE talajvonalak találkoznak a PVC kötegekkel. Termék megtekintése →
Ahol az átmenet el van temetve, védje meg a fém alkatrészeket, és ellenőrizze, hogy a csatlakozó besorolása megfelel-e a vízelvezetési kötelezettségnek.
HDPE fémhez
A sárgaréz vagy bronz átmeneti szerelvények a szokásos válasz a szivattyúk, mérőórák és tartályok esetében. Használjon megfelelő menettömítőt, izolálja a különböző fémeket, ahol a specifikáció megköveteli, és a karimákat keresztben húzza meg a megadott nyomatékkal, nem pedig "elég szorosan".
Eltemetett vonalak, mozgás és tesztelés
HDPE mozog. Hőtágulási együtthatója többszöröse az acélénak, így a délelőtti hűvösben telepített vezeték délutánra igyekszik lerövidülni. Gyengéd kígyóval végezzen hosszú futásokat, engedje meg a mozgást a mechanikus illesztéseknél, és korlátozza a karimás csatlakozásokat a szivattyúknál és szelepeknél, ahol a tolóerőnek van hova mennie.
Az árok előkészítése ugyanolyan fontos, mint maga a kötés. Helyezze a csövet finom, éles kövektől mentes anyagra, tartsa a burkolat mélységét a kialakítással összhangban, és kompakt oldalsó kitöltést a fő visszatöltés előtt. A miénk HDPE vízelvezető cső beépítési útmutató részletesebben ismerteti az ágyneműt, a burkolat mélységét és a fagyszempontokat.
Nyomáspróba a visszatöltés előtt, ahol a specifikáció lehetővé teszi, jellemzően a tervezett nyomás 1,5-szeresével, rögzített tartási idővel, és naplózza az összes csatlakozás helyzetét. Ha valamire később oda kell figyelni, egy közös nyilvántartásból egy nap ásásból egy óra ásatás lesz.
Együttműködés olyan beszállítóval, aki látja a teljes vonalat
A Shanghai Pilsa Pipe Industry Co., Ltd. által üzemeltetett Suban 2003 óta gyárt csöveket és szerelvényeket, Sanghajban és Zhoukouban, Henanban gyártott bázisokkal. Kínálatunkban megtalálhatók a PPR vízellátó rendszerek, PVC vízelvezető és elektromos csőrendszerek, valamint PE-RT padlófűtés, valamint HDPE vízelvezető cső és duplafalú hullámcső. A több mint 20 országban szerzett exporttapasztalat és a CE minősítés támogatja a nemzetközi projektek dokumentációs oldalát.
Ha olyan vonallistát állít össze, amely a HDPE-hálózatot PPR felszállókkal vagy PVC-elvezetéssel keveri, küldje el csapatunknak a részleteket és megerősítjük a megfelelő szerelvényeket, méreteket és minősítéseket. Ennek az árajánlatkészítés szakaszában történő rendezése szinte mindig gyorsabb, mint a helyszínen.
Termékünk //
Termékek ajánlása
 +86-13801995968
 +86-18017886575

 No. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Szerzői jog © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.